


Многослойните печатни платки с тяхната много-слойна проводяща структура и стабилна електрическа ефективност се използват широко в-области от висок клас като комуникации, сървъри и промишлен контрол. 8-слойните и 12-слойните печатни платки попадат в категорията на високо-многослойни печатни платки със сложни процедури за обработка и изключително високи изисквания за прецизност на оборудването, параметри на процеса и контрол на околната среда. Въпреки че цялостната им рамка на процеса е подобна, съществуват значителни разлики в основните аспекти като подреждане, време на ламиниране, точност на подравняване, пробиване и галванопластика поради нарастващия брой слоеве. Следващият раздел, базиран на практически производствен опит, очертава пълния процес на обработка и ключови технологични точки за двата вида многослойни печатни платки.
1. Предварителна-обработка на материали и планиране на подреждане
Предварителната -обработка на материала е фундаментална за осигуряване на стабилност на дъската. Както 8-слойните, така и 12-слойните печатни платки използват мед-ламинирани (CCL) сърцевини, предварително импрегнирани (PP листове) и медно фолио като основни материали, като се различават само по метода на подреждане. При пристигането на суровините, първата стъпка е рязане. Цялата ролка CCL се нарязва на дъски със стандартен-размер според производствените спецификации. Изрязаните ръбове трябва да са гладки и без-неравности, за да се избегнат проблеми с разслояването при следващите процеси. След това дъските се изпичат, за да се отстрани влагата. Високо{23}}слойните многослойни плоскости лесно абсорбират влагата; високо{25}}температурното печене напълно премахва тази влага, предотвратявайки дефекти като мехурчета и разслояване след ламиниране. За подреждане на слоеве, 8-слойните печатни платки обикновено използват симетричен модел на подреждане 2+4+2 или 4+4, разделен на два или три модула. Необходими са само две пълни ламинации за цялостно сливане. Симетричната структура ефективно компенсира термичния стрес и намалява вероятността от изкривяване на платката. 12-пластовите платки имат още повече слоеве, удвоявайки броя на вътрешните проводими и изолиращи слоеве. Обикновено се използва 4+4+4 трисегментна подреждаща структура, която изисква три независими операции на ламиниране. Всеки сегмент от купчината трябва независимо да завърши процесите на производство на вътрешния слой, покафеняване и предварително подреждане. Колкото повече са слоевете, толкова по-голяма е сложността на подреждането между слоевете и толкова по-голям е рискът от кумулативно отклонение, което прави контрола на последователността на подреждане по-строг. Prepreg служи като междинен слой изолация и свързващ материал. И за двата вида плоскости се избират подходящи спецификации въз основа на изискванията за дебелина на изолацията и импеданс, а подреждането стриктно се придържа към правилото за редуване на подредбата на сърцевината и препрега.
2. Процес на производство на веригата на вътрешния слой
Вътрешните слоеве са основните носители за предаване на сигнал в многослойни печатни платки. Производственият процес за вътрешните слоеве на 8-слойни и 12-слойни печатни платки е един и същ, включително обработка на повърхността на платката, прехвърляне на шаблони, ецване, отстраняване на филма, проверка и покафеняване. 12-слоевите печатни платки, поради по-големия брой вътрешни слоеве, имат по-високи изисквания за последователност на партидната обработка.
Почистване и награпавяване на повърхността на плоскостта
След рязане основната плоскост първо влиза в производствената линия за почистване, където химически разтвори и измиване с вода под високо-налягане премахват слоевете масло, прах и оксид от повърхността на плоскостта. Впоследствие медната повърхност претърпява микро-награпавяване, за да се подобри адхезията между фоточувствителния филм и медната повърхност, предотвратявайки отделянето на филма и дефектите на веригата по време на прехвърляне на модела. Целият процес на почистване се извършва в чиста стая и частиците във въздуха се контролират стриктно, за да се предотврати полепването на примеси по повърхността на дъската.
Прехвърляне на шаблони и ецване
След почистване фоточувствителният сух филм се нанася равномерно върху основната дъска. Репликацията на модела се извършва с помощта на лазерно оборудване за директно изобразяване. Този метод предлага висока точност на подравняване и може да отговори на изискванията за обработка на фини вериги. След изобразяване се използва проявяващ разтвор за разтваряне на сухия филм в неекспонираните зони, излагайки зоните от медно фолио, които трябва да бъдат гравирани. След това започва процесът на ецване, като се използва специализиран разтвор за ецване, за да се отстрани излишното изложено медно фолио, оставяйки само целия вътрешен слой проводими линии. По време на обработката температурата на разтвора и налягането на пръскане се наблюдават в реално време, а количеството на странично ецване се контролира стриктно, за да се осигурят чисти ръбове на линиите. След ецване се използва разтвор за оголване, за да се отстрани всеки останал сух филм от повърхността на дъската, излагайки линиите от чиста мед.
Проверка на вътрешния слой и третиране с потъмняване Всички основни платки на вътрешния слой се подлагат на автоматизирана оптична проверка за бързо идентифициране на дефекти като отворени вериги, къси съединения и пропуски. Дефектните табла директно се сортират и преработват. Квалифицираните основни плоскости влизат в процеса на покафеняване, решаваща стъпка преди ламиниране на многослойни плоскости. Чрез химическо третиране върху повърхността на медната верига се генерира равномерен, груб оксиден слой, което значително подобрява силата на свързване между медната повърхност и препрега, предотвратявайки разслояването на междинния слой. За 12-слойни печатни платки с повече от 8 вътрешни слоя, параметрите на покафеняване трябва да бъдат равномерно калибрирани, за да осигурят последователни ефекти на грапавост на всеки вътрешен слой на сърцевината.
3. Основен процес на слоесто ламиниране
Ламинирането е основният процес в производството на многослойни печатни платки и значителна разлика между процесите на 8-слойни и 12-слойни печатни платки. Увеличаването на броя на слоевете води до цялостно надграждане на броя на ламинациите, точността на подравняване, профилите за контрол на температурата и параметрите на налягането, определящи директно общата структурна здравина и издръжливост на плочата.
1). Предварително-подреждане и позициониране Съгласно предварително-настроената структура на стека, покафенялата вътрешна платка на сърцевината, препрегът и външното медно фолио се подреждат последователно. 8-слоеви печатни платки, поради по-малкото ламинации, използват предимно механични щифтове за позициониране, позволявайки отместването на междинния слой да се контролира в рамките на разумен диапазон. 12-слоевите печатни платки преминават през три сегментирани ламинации, което значително увеличава риска от кумулативно отклонение на междинния слой. Подреждането на среден-сегмент и цялостното подреждане изисква лазерна система за позициониране, с точност на позициониране, далеч надхвърляща традиционното механично позициониране, осигуряваща прецизно подравняване на десетки слоеве. Временно занитване се извършва след подреждане, за да се предотврати разместване на слоя по време на транспортиране.
2). Вакуумно втвърдяване с горещо пресоване Подредените плочи се изпращат във вакуумна машина за ламиниране. Вакуумната среда напълно премахва въздуха в междинния слой, предотвратявайки образуването на мехурчета. И двата типа дъски използват сегментиран процес на нагряване и градиентно херметизиране. Първо, ниско{5}}температурното предварително-пресоване позволява на препрега първоначално да се разтопи и тече, запълвайки малки празнини между слоевете. След това температурата и налягането се повишават за основно херметизиране, което позволява на препрега да импрегнира напълно повърхността на сърцевината. Накрая, втвърдяването се извършва при постоянна температура, като смолата се втвърдява напълно и всички слоеве се свързват в единна структура. Параметрите на температурата и налягането за двете ламинации на 8-слойната печатна платка са сравнително широки, което води до по-висок толеранс за грешки в процеса. За 12-слойната печатна платка всяко сегментирано ламиниране изисква отделно зададена крива за контрол на температурата. Множеството горещи преси непрекъснато натрупват топлинен стрес, следователно скоростите на нагряване и охлаждане, времената на задържане и нивата на налягане се нуждаят от прецизен контрол. Времето за задържане за всяко ламиниране е по-дълго, за да се осигури едновременно втвърдяване на множеството слоеве смола, предотвратявайки деформация на дъската и неравномерно вътрешно напрежение. След всеки кръг на ламиниране, плоскостите се оставят да се охладят естествено до стайна температура, преди да започне следващият кръг на ламиниране и пресоване, докато всички слоеве бъдат интегрирани.
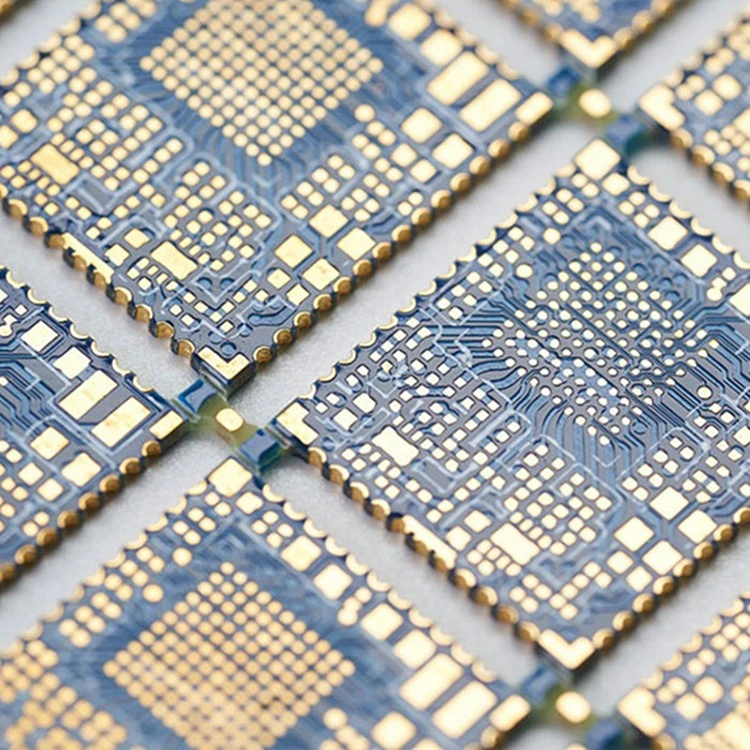
4. Процес на пробиване и метализиране на отвори
След ламинирането цялата плоскост влиза в процеса на пробиване. Дупките са ключовите канали за междуслойната проводимост. Разликите в дебелината на платката и броя на слоевете водят до значителни разлики в параметрите на пробиване, трудността на обработката и процесите на галванопластика между 8-слойни и 12-слойни печатни платки.
Механично пробиване Високите-многослойни печатни платки използват твърдосплавни свредла за механично пробиване със съответните спецификации на свредлата, съответстващи на изискванията за различен диаметър на отвора. 8-слойните печатни платки имат по-тънка дъска и по-плитка дълбочина на пробиване; параметрите на скоростта на пробиване и скоростта на подаване се задават конвенционално, а точността на позицията на отвора се контролира лесно. 12-слоевите печатни платки имат по-голяма обща дебелина и увеличена дълбочина на пробиване; следователно скоростта на подаване на свредлото трябва да се намали, скоростта да се оптимизира и честотата на отстраняване на стружките да се увеличи, за да се предотврати износването на свредлото при висока-температура, неравности по стените на отвора и несъответствие в позицията на отвора. След пробиване всички дупки се почистват и се извършва отстраняване на накип, за да се отстранят остатъчните остатъци от смола и медни стружки, като се гарантират гладки и чисти стени на дупката.
Метализиране на дупки и галванопластика След пробиване материалът на платката първо преминава през химическо медно покритие, отлагайки тънък слой мед върху изолационните стени на дупките, за да се изгради основен проводим слой и да се постигне първоначална проводимост в стените на дупките. Това е последвано от пълен -процес на галванопластика на платка, при който електролизата удебелява медния слой върху стените на отвора и медния слой върху повърхността на платката, осигурявайки стабилността на проводимостта на междинния слой. За 8-слойни печатни платки конвенционалното галванично покритие с постоянен ток е достатъчно, за да отговори на изискванията за дебелината на медния отвор. За 12-слойни печатни платки, с повече слоеве и по-дълги проводими връзки на слоевете, неравномерното разпределение на тока в някои гъсто опаковани зони на дупките налагат процеси на сегментирано галванично покритие или импулсно галванично покритие, за да се осигури равномерна дебелина на медния слой по стените на дупката и да се предотвратят повреди в проводимостта, причинени от прекалено тънки медни слоеве в определени зони. За някои 12-слойни платки с висока плътност може да се използва процес на галванопластика за запълване, за да се приспособят сложни структури с отвори. След галванопластиката се проверяват дебелината и проводимостта на медния отвор и дъските с повредени медни слоеве по стените на отвора се изхвърлят.
5. Процес на производство на веригата на външния слой
След пробиване и метализиране на цялата платка се произвежда веригата на външния слой. Този процес е до голяма степен същият като схемата на вътрешния слой, но тъй като платката вече е оформена, стандартите за контрол са по-строги. Първо, повърхността на дъската се почиства старателно и се грапави, за да се отстранят остатъците от галванопластиката. След това се нанася фоточувствителен сух филм. Чрез поредица от процеси, включително лазерно изобразяване, проявяване, ецване и отстраняване на филм, се формира външната проводяща верига. В сравнение с вътрешния слой, веригата на външния слой е директно изложена на външната среда. След ецване ръбовете и ширината на линията се проверяват внимателно, за да се гарантира, че външният вид и производителността отговарят на стандартите. След като процесът приключи, оборудването за оптична инспекция се използва за пълна инспекция, за да се провери за всякакви дефекти във външния вид на веригата на външния слой.
6. Маска за запояване, повърхностна обработка и обработка на формата
Покритие на маска за запояване След като веригата на външния слой премине проверка, мастилото за маска за запояване се покрива върху цялата повърхност на платката. След предварително-изпичане, експониране, проявяване и втвърдяване, само проводящите зони са изложени, докато останалата част от повърхността на платката е покрита от слоя маска за запояване. Слоят на спояващата маска изолира външната влага и прах, предотвратявайки окисляването на веригата и късите съединения, като същевременно подобрява изолационните характеристики на платката. Процесът за 8-слойни и 12-слойни печатни платки е основно един и същ в тази стъпка, като единствената разлика е изборът на мастило, устойчиво на запояване, въз основа на сценария на приложение.
Повърхностна обработка Подходящият метод за повърхностна обработка се избира според сценария на приложение. Обичайните процеси включват химическо никел-позлатяване, органично устойчиво на спояване фолио и нивелиране с горещ въздух. Основната функция на този процес е да защити откритите проводими зони, да подобри устойчивостта на окисляване и ефективността на връзката. Двата типа многослойни платки могат да бъдат гъвкаво съчетани с процеса според изискванията на крайния-потребител.
Обработка на формата С помощта на CNC фрезови машини или щанцоване, материалът на дъската се обработва в желаната от клиента форма и размери, а излишните ръбове се подрязват. След обработката ръбовете на дъската се шлифоват, за да се гарантира, че ръбовете са плоски и гладки, без остри ръбове, разслояване, начупване или други проблеми.
7. Окончателна проверка и сортиране на готовия продукт
Изчерпателна проверка се извършва на етапа на крайния продукт, разделена на три основни секции: проверка на външния вид, проверка на размерите и проверка на електрическата непрекъснатост. Визуалната инспекция разчита на комбинация от ръчен труд и оптично оборудване за проверка за повреди, петна и цветови разлики в мастилото, схемите и дупките на повърхността на платката. Проверката на размерите използва прецизни инструменти за проверка на дебелината на дъската, общите размери и координатите на отворите, като гарантира, че всички параметри отговарят на стандартите. Електрическата проверка използва специализирано оборудване за тестване на непрекъснатостта на междинния слой и ефективността на изолацията точка-по-точка, идентифицирайки скрити отворени вериги и къси съединения. След като преминат всички проверки, 8-слойните и 12-слойните многослойни печатни платки се почистват, предпазват от влага и се опаковат, преди да бъдат съхранени. Дефектните продукти се категоризират и записват според типа на дефекта, осигурявайки поддръжка на данни за последваща оптимизация на процеса.
Обработката на 8-слойни и 12-слойни многослойни печатни платки е изключително сложна система от взаимосвързани процеси. Въпреки че основната им логика на обработка е подобна, основните разлики се крият в четири ключови области: подреждане на слоеве, брой на ламиниране, точност на подравняване и пробиване/покритие. 12-слойната печатна платка, със своя удвоен брой слоеве, представя значително повишена сложност, трудност при обработката и стандарти за прецизност, поставяйки много по-високи изисквания към производственото оборудване, корекциите на параметрите на процеса и контрола на околната среда в работилницата в сравнение с 8-слойните печатни платки. В действителното производство фината настройка на параметрите и контролът на детайлите във всеки процес влияят пряко върху добива и стабилността на крайния продукт. Само чрез стриктно спазване на спецификациите за обработка на многослойни платки и оптимизиране на съответните технологични решения за различни слоеве платки, можем да произвеждаме високо-многослойни PCB продукти със стабилна производителност и отговарящи на стандартите за качество, като по този начин задоволяваме нуждите от приложения на различни електронни устройства от висок клас.